

Quy trình sản xuất cửa gỗ công nghiệp chi tiết từng giai đoạn mới nhất
Quy trình sản xuất cửa gỗ công nghiệp gồm năm giai đoạn chính theo trình tự: chuẩn bị nguyên vật liệu, gia công khung xương, phủ bề mặt và ép cánh, hoàn thiện, cuối cùng là kiểm tra chất lượng. Đặc biệt, mỗi giai đoạn đều có yêu cầu kỹ thuật riêng quyết định độ bền và tính thẩm mỹ. Hãy cùng KES GROUP tìm hiểu chi tiết từng giai đoạn trong quy trình sản xuất cửa gỗ công nghiệp này.
8 phút đọc
Quy trình sản xuất cửa gỗ công nghiệp gồm năm giai đoạn chính theo trình tự: chuẩn bị nguyên vật liệu, gia công khung xương, phủ bề mặt và ép cánh, hoàn thiện, cuối cùng là kiểm tra chất lượng. Đặc biệt, mỗi giai đoạn đều có yêu cầu kỹ thuật riêng quyết định độ bền và tính thẩm mỹ. Hãy cùng KES GROUP tìm hiểu chi tiết từng giai đoạn trong quy trình sản xuất cửa gỗ công nghiệp này.
Quy trình sản xuất cửa gỗ công nghiệp
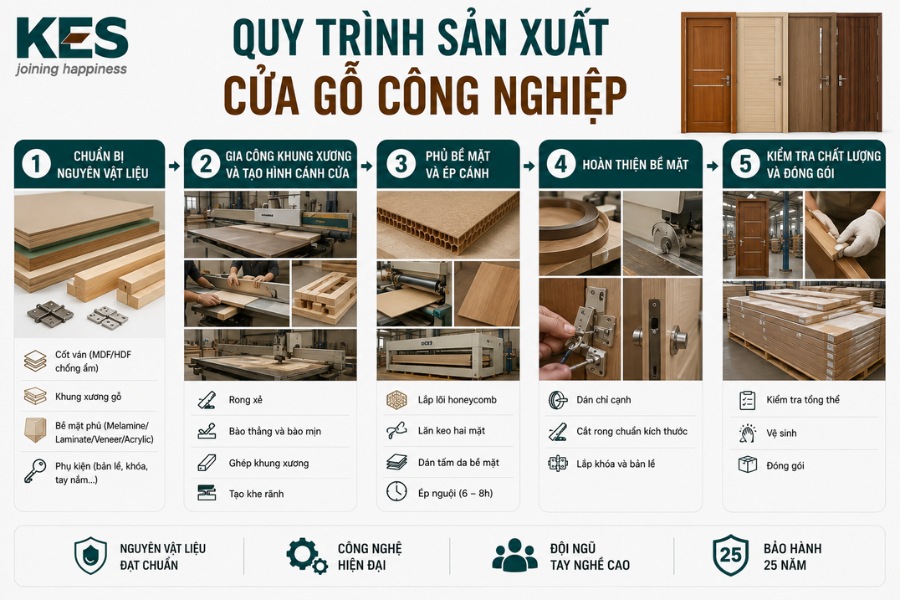
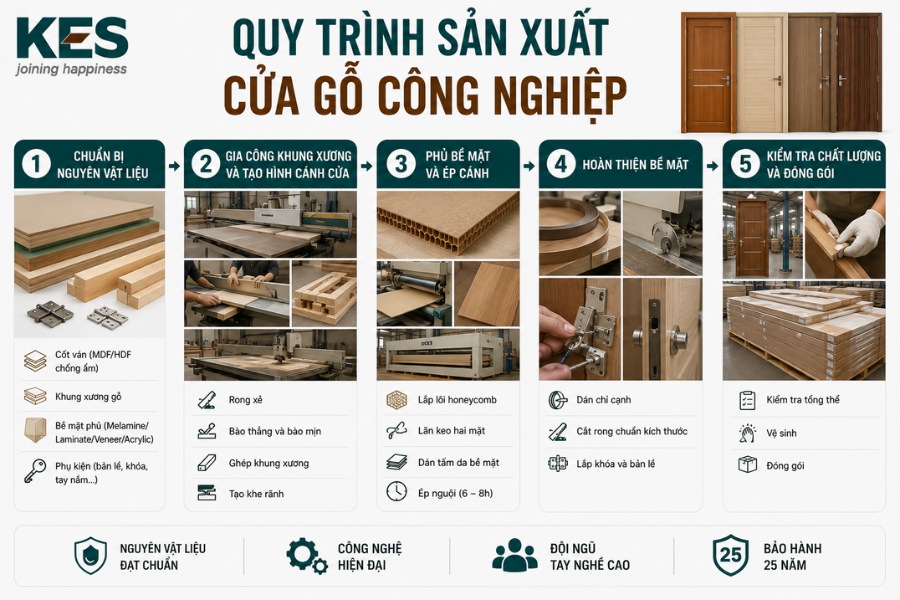
Quy trình sản xuất cửa gỗ công nghiệp gồm năm giai đoạn chính: chuẩn bị nguyên vật liệu, gia công khung xương, phủ bề mặt và ép cánh, hoàn thiện bề mặt, kiểm tra chất lượng và đóng gói. Đây là chuỗi công đoạn khép kín từ tấm cốt ván thô đến cánh cửa hoàn chỉnh.
Để hiểu rõ hơn, mỗi giai đoạn đảm nhận một nhiệm vụ kỹ thuật riêng và liên kết chặt chẽ với nhau.
Giai đoạn chuẩn bị nguyên vật liệu cần
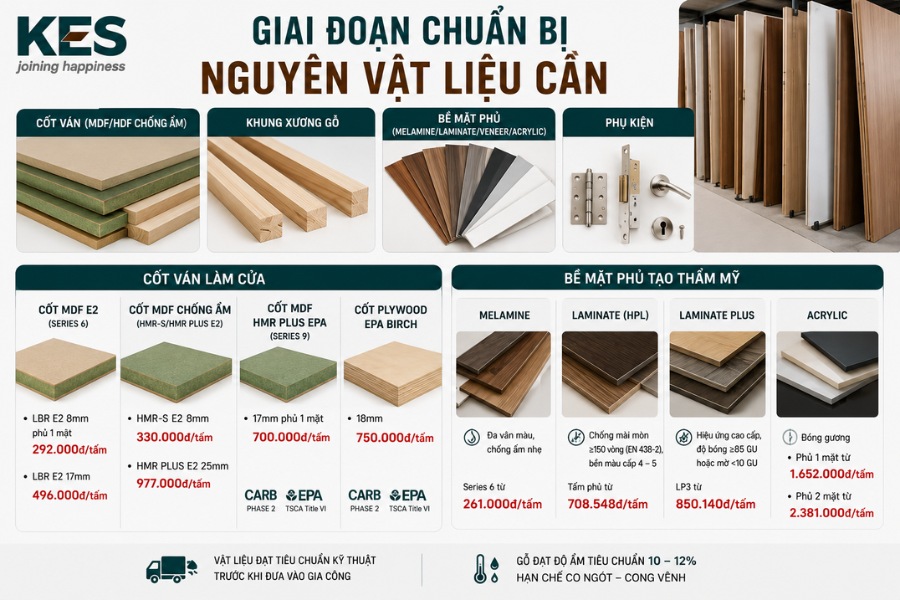
Giai đoạn chuẩn bị nguyên vật liệu cần bốn nhóm chính: cốt ván (MDF/HDF chống ẩm), khung xương gỗ, bề mặt phủ (Melamine/Laminate/Veneer/Acrylic) và phụ kiện. Vật liệu phải đạt tiêu chuẩn kỹ thuật trước khi đưa vào gia công. Phần gỗ cần đạt tiêu chuẩn độ ẩm từ 10–12% thì mới bắt đầu thực hiện quy trình xẻ khối, nhằm hạn chế co ngót và cong vênh về sau.
Cốt ván làm cửa
Cốt ván làm cửa phổ biến nhất là MDF và HDF, trong đó dòng cốt chống ẩm được ưu tiên bởi khí hậu nóng ẩm Việt Nam. Cốt quyết định độ cứng, khả năng bám vít và mức độ ổn định của cánh cửa. Cụ thể, tại KES, cốt MDF được chia thành nhiều dòng theo độ chống ẩm với giá niêm yết rõ ràng:
- Cốt MDF E2 (Series 6): LBR E2 8mm phủ 1 mặt từ 292.000đ/tấm, LBR E2 17mm từ 496.000đ/tấm.
- Cốt MDF chống ẩm (HMR-S/HMR PLUS E2): HMR-S E2 8mm từ 330.000đ/tấm, HMR PLUS E2 25mm tới 977.000đ/tấm.
- Cốt MDF HMR PLUS EPA (Series 9): bản 17mm phủ 1 mặt từ 700.000đ/tấm, đạt chuẩn CARB-P2/EPA.
- Cốt Plywood EPA Birch: 18mm là 750.000đ/tấm, chịu lực và bám vít cao cho cửa chính.
Bề mặt phủ tạo thẩm mỹ
Bề mặt phủ là lớp hoàn thiện quyết định tính thẩm mỹ, khả năng chống trầy xước và dễ vệ sinh của cửa. Bốn loại phổ biến gồm Melamine, Laminate, Veneer và Acrylic, mỗi loại phục vụ một phân khúc riêng. KES cung cấp đầy đủ các dòng bề mặt phủ với thông số và giá tham chiếu.
- Melamine: đa vân màu, chống ẩm nhẹ; Series 6 từ 261.000đ/tấm, dùng cho cửa phổ thông.
- Laminate (HPL): chống mài mòn ≥150 vòng (EN 438-2), bền màu cấp 4–5; tấm phủ từ 708.548đ/tấm.
- Laminate Plus: hiệu ứng cao cấp, độ bóng ≥85 GU hoặc mờ <10 GU; LP3 từ 850.140đ/tấm.
- Acrylic: bóng gương phủ 1 mặt từ 1.652.000đ/tấm, phủ 2 mặt 2.381.000đ/tấm.
Giai đoạn gia công khung xương và tạo hình cánh cửa
Giai đoạn gia công khung xương thực hiện theo trình tự: rong xẻ gỗ, bào thẳng hai mặt, bào mịn, cắt và ghép khung, cuối cùng tạo khe rãnh bằng máy chuyên dụng. Đây là khâu quyết định độ vuông vắn và chắc chắn của cánh cửa. Từng công đoạn được thực hiện bằng máy móc chuyên dụng theo thứ tự kỹ thuật:
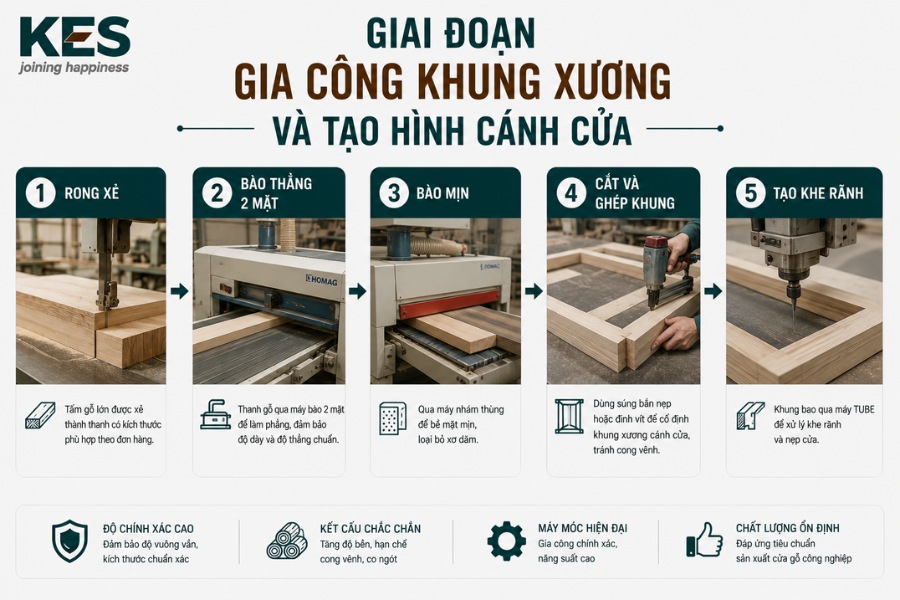
- Rong xẻ: tấm gỗ lớn được xẻ thành thanh có kích thước phù hợp theo đơn hàng.
- Bào thẳng và bào mịn: thanh gỗ qua máy bào 2 mặt rồi máy nhám thùng để làm phẳng, loại bỏ xơ dăm.
- Ghép khung xương: người thợ dùng súng bắn nẹp hoặc đinh vít để cố định khung xương cánh cửa, nhằm tránh cửa bị cong vênh.
- Tạo khe rãnh: khung bao qua máy TUBE để xử lý khe rãnh và nẹp cửa.
Giai đoạn phủ bề mặt và ép cánh
Giai đoạn phủ bề mặt và ép cánh diễn ra qua bốn bước: lắp lõi honeycomb cách âm, lăn keo hai mặt khung xương, dán tấm da bề mặt, cuối cùng ép nguội để tạo liên kết chắc chắn. Đây là giai đoạn quyết định khả năng cách âm và độ phẳng của cánh. Trình tự kỹ thuật của giai đoạn này gồm:
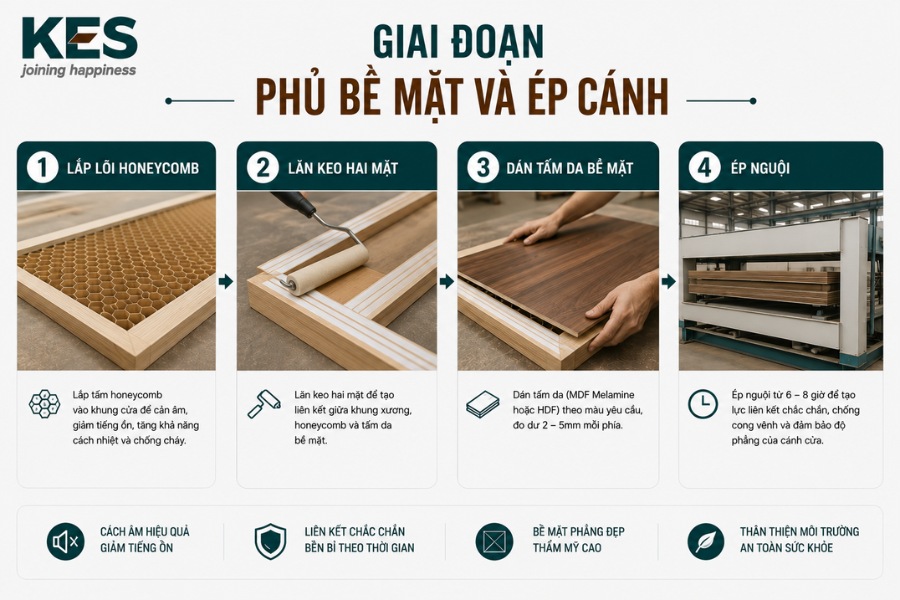
- Lắp lõi honeycomb: tấm honeycomb hay giấy tổ ong được lắp vào trong khung cửa nhằm cản âm, hạn chế tiếng ồn, tăng khả năng cách nhiệt và chống cháy.
- Lăn keo hai mặt: tạo liên kết giữa khung xương, honeycomb và tấm da bề mặt.
- Dán tấm da: lựa chọn ván MDF Melamine hoặc tấm da HDF theo màu yêu cầu, đo dư 2–5mm mỗi phía.
- Ép nguội: cánh cửa đã dán keo được đưa vào máy ép nguội từ 6 đến 8 tiếng để tạo lực liên kết chắc chắn và chống cong vênh.
Giai đoạn hoàn thiện và kiểm tra chất lượng
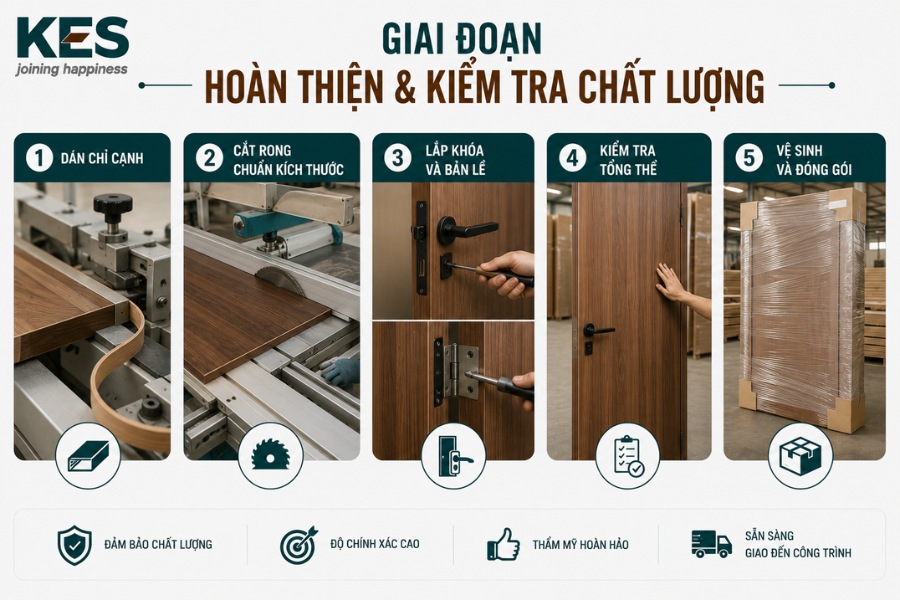
Giai đoạn hoàn thiện và kiểm tra chất lượng gồm các bước: dán chỉ cạnh, cắt rong chuẩn kích thước, lắp khóa và bản lề, kiểm tra tổng thể, cuối cùng vệ sinh và đóng gói. Đây là khâu cuối đảm bảo cửa đạt chuẩn trước khi giao đến công trình.
Những yếu tố quyết định chất lượng và độ bền của cửa gỗ công nghiệp
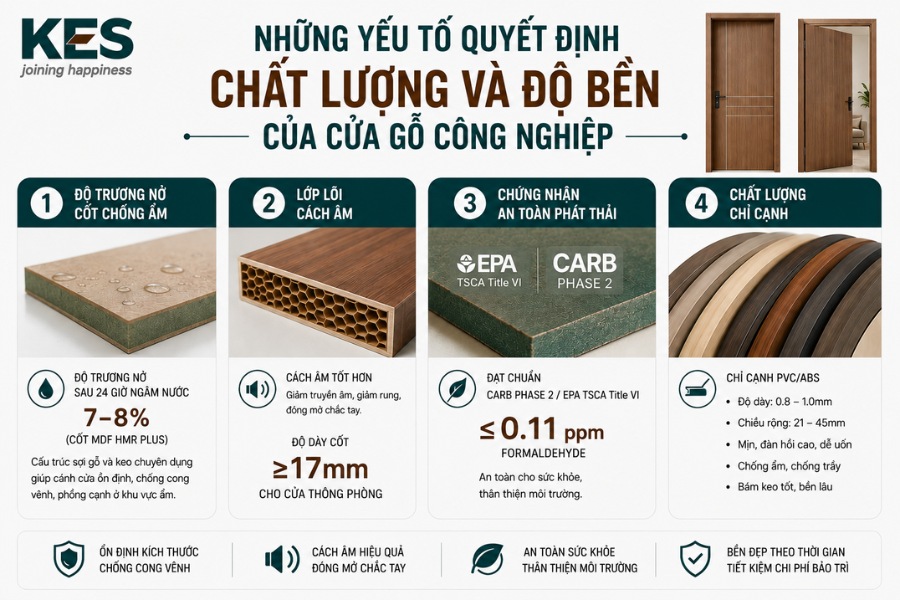
Chất lượng và độ bền của cửa gỗ công nghiệp được quyết định bởi bốn yếu tố cốt lõi: độ trương nở của cốt chống ẩm, lớp lõi cách âm, chứng nhận an toàn phát thải và chất lượng chỉ cạnh. Đây là những yếu tố ẩn tạo nên khác biệt giữa hai cánh cửa cùng quy trình gia công.
Độ trương nở của cốt chống ẩm
Độ trương nở đo mức giãn nở của cốt ván khi gặp ẩm, quyết định khả năng giữ phom và chống cong vênh của cánh cửa. Cốt MDF HMR PLUS của KES kiểm soát độ trương nở chỉ 7–8% sau 24 giờ ngâm nước, nhờ cấu trúc sợi gỗ và keo chuyên dụng chứ không phải từ màu xanh của ván. Chỉ số càng thấp, cánh cửa càng ổn định kích thước, ít phồng cạnh hay vênh mặt ở khu vực ẩm như cửa bếp, cửa nhà vệ sinh.
Lớp lõi cách âm
Lớp lõi cách âm là phần kết cấu bên trong cánh cửa, quyết định khả năng ngăn truyền âm và cảm giác chắc tay khi đóng mở. Khả năng cách âm tỷ lệ thuận với độ dày và mật độ lõi, nên cánh cửa thông phòng thường dùng cốt từ 17mm trở lên để vừa đảm bảo trọng lượng vững chắc vừa hạn chế truyền âm. Cốt MDF có cấu trúc sợi gỗ đồng nhất, mật độ cao tạo lớp lõi đặc, giảm rung và cách âm tốt hơn cốt rỗng.t.
Chứng nhận an toàn phát thải
Chứng nhận an toàn phát thải minh chứng mức formaldehyde thoát ra từ cốt ván, ảnh hưởng trực tiếp đến sức khỏe người dùng trong không gian kín. Cốt MDF HMR PLUS EPA của KES đạt chuẩn CARB Phase 2 / EPA TSCA Title VI của Hoa Kỳ, với mức phát thải formaldehyde ≤0.11ppm cho ván từ 8mm trở lên.
Chất lượng chỉ cạnh
Chỉ cạnh là dải vật liệu dán quanh mép cánh cửa, bịt kín cạnh cốt ván và quyết định độ bền lâu dài của viền cửa. Chỉ cạnh KES dùng chất liệu PVC hoặc ABS, độ dày 0.8–1.0mm, chiều rộng 21–45mm, với bề mặt mịn, độ đàn hồi cao, dễ uốn theo cạnh cong, chống ẩm, chống trầy và bám keo tốt.
Xem thêm: Bảng giá cửa gỗ MDF Melamine mới nhất 2026
FAQ
Độ ẩm gỗ chuẩn để sản xuất cửa gỗ công nghiệp là bao nhiêu?
Gỗ cần đạt độ ẩm 10–12% trước khi xẻ khối và gia công, nhằm hạn chế co ngót và cong vênh sau khi thành phẩm.
Vì sao cửa gỗ công nghiệp bị cong vênh dù đã qua ép nguội?
Nguyên nhân thường do dùng cốt không chống ẩm hoặc cốt có độ trương nở cao trong môi trường ẩm. Chọn cốt HMR PLUS EPA độ trương nở ≤7–10% sẽ hạn chế đáng kể tình trạng này.
Cốt ván nào của KES phù hợp nhất để làm cửa chính?
Cốt MDF HMR PLUS EPA 17mm hoặc Plywood EPA Birch 18mm (750.000đ/tấm) là lựa chọn phù hợp nhờ độ chống ẩm cao và khả năng bám vít, chịu lực tốt cho cửa chính.
Cánh biên dạng của KES có sẵn những mẫu nào?
KES gia công sẵn bốn mẫu cánh biên dạng: Lambri, Icon, Modern và Classical, phủ Laminate Plus LP3 trên cốt HMR PLUS EPA, giá từ 1.212.000đ/m².
Thời gian sản xuất cốt ván và cánh biên dạng theo yêu cầu của KES là bao lâu?
Đơn hàng gia công theo kích thước và cánh biên dạng có thời gian đáp ứng 3–5 ngày làm việc kể từ ngày đặt hàng; sản phẩm đã sản xuất theo kích thước yêu cầu sẽ không được đổi trả.
Tóm lại, quy trình sản xuất cửa gỗ công nghiệp gồm năm giai đoạn khép kín từ chuẩn bị nguyên vật liệu, gia công khung xương, phủ bề mặt và ép cánh, đến hoàn thiện và kiểm tra chất lượng, trong đó mỗi công đoạn đều góp phần quyết định độ bền, khả năng cách âm và tính thẩm mỹ của cánh cửa. Với năng lực sản xuất trực tiếp từ cốt đến bề mặt cùng thông số minh bạch, KES GROUP là nguồn cung cốt ván đáng tin cậy để gia công cửa bền đẹp. Liên hệ ngay hotline (028) 3950 6618 để được tư vấn và báo giá chi tiết.
Xem thêm: Tổng hợp 20+ mẫu cửa gỗ công nghiệp xu hướng nội thất 2026
Chia sẻ
Bài viết liên quan
Cập nhật bảng giá gỗ ghép thanh 2026: AA, AC, CC, BC, DC
Gỗ ghép thanh là gì? Cấu tạo, phân loại & Ứng dụng gỗ ghép thanh trong nội thất
Nẹp nhựa PVC dán cạnh: Công dụng, Quy cách & Bảng màu cho nội thất gỗ công nghiệp